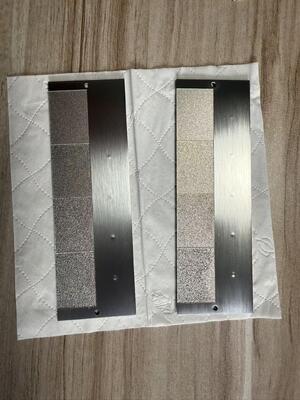
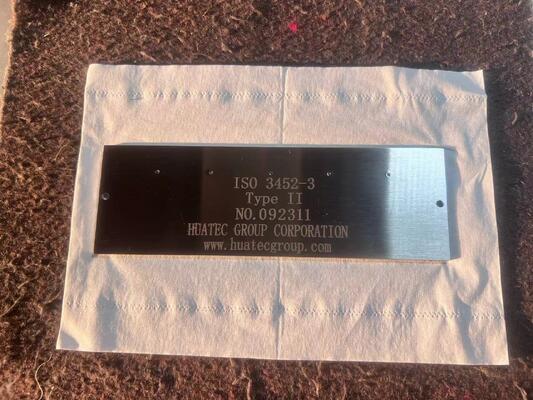
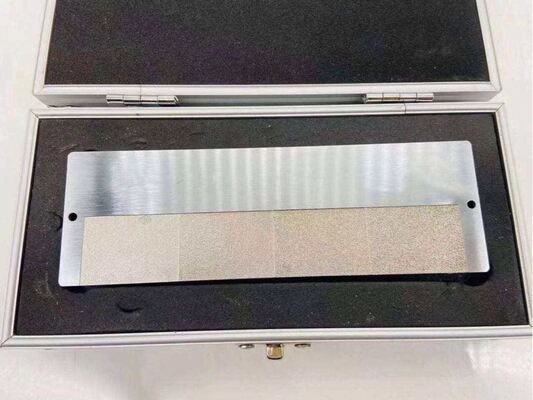
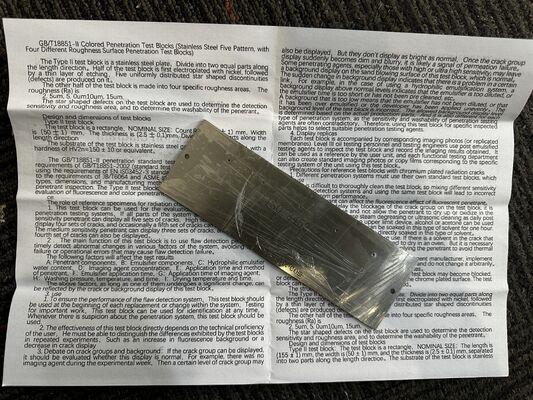
Blok kalibracyjny do badania penetracyjnego typu II PT Typ II Blok
Odnieść się do projektu i wymiarów bloku testowego typu 2
1 Projekt
1.1 Postanowienia ogólne
Panel inspekcyjny (patrz Rysunek 2) ma kształt prostokątny i wymiary 155 mm x 50 mm x 2,5 mm.
Uwaga: Wszystkie odchylenia wymiarowe wynoszą ± 10%, chyba że zaznaczono inaczej.
Materiał bazowy to stal nierdzewna X2Cr NiMo17-12.3(1.4432) zgodna z EN10088-1, o początkowej twardości HV20=150 ± 10 lub równoważnej

1.2 Obszar zmywalny
W celu zbadania zmywalności penetrantu na jednej z powierzchni detekcyjnych panelu wykonano cztery przylegające obszary o wymiarach 25 mm i 35 mm, o chropowatości odpowiednio Ra=2,5 μm, Ra=5 μm, Ra=10 μm i Ra=15 μm (patrz Rysunek 2).
Obszar o Ra=2,5 μm można uzyskać przez szlifowanie tarczą szlifierską, pozostałe można uzyskać przez galwanizację.
1.3 Obszar defektu
Obszar defektu znajduje się na drugiej połowie powierzchni inspekcyjnej panelu (patrz Rysunek 2).
1.3.1 Galwanizacja
Powierzchnia inspekcyjna panelu powinna być pokryta bezgalwaniczną warstwą niklu o grubości 60 μm ± 3 μm, aby uzyskać zakres twardości HV0.2=500-600.
Ta warstwa niklu powinna być pokryta wraz z warstwą chromu o grubości od 0,5 μm do 1,5 μm. Następnie panel powinien być poddany obróbce cieplnej w celu uzyskania zakresu twardości HV0.3=900-1000, na przykład przez ogrzewanie do 405℃ i utrzymywanie przez 70 minut. Chropowatość Ra warstwy chromu powinna wynosić od 1,2 μm do 1,6 μm.
1.3.2 Sztuczne defekty
Po drugiej stronie powierzchni inspekcyjnej (obszar powłoki) należy wykonać pięć równoodległych karbów przy użyciu typowego zakresu obciążenia od 2KN do 8KN.
Na przykład, pięć sztucznych defektów można wykonać przy użyciu obciążeń podanych w Tabeli 1:
Tabela 1, Nr defektu
|
Defekt
|
1
|
2
|
3
|
4
|
5
|
|
Ciśnienie użycia (KN)
|
2.0
|
3.5
|
5.0
|
6.5
|
8.0
|
Karbów sztucznych defektów wykonuje się za pomocą pras (120KN) lub odpowiednich przyrządów Vickersa z półkulistymi głowicami stożkowymi.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!
 Polish